گچ فلزی پختشده، مادهای کلیدی در صنعت ساختمانی و صنعتی است و نیاز به روشهای انتقال کارآمد و قابل اعتماد دارد تا فرآیندهای تولید بدون مشکل انجام شود. انتخاب بین سیستمهای فشار منفی و فشار مثبت در انتقال گچ فلزی پختشده، تصمیمی حیاتی برای بسیاری از صنایع است. این مقاله مقایسه دقیقی از مزایا و معایب هر دو روش ارائه میدهد تا ذینفعان بتوانند بر اساس نیازهای عملیاتی خاص خود، تصمیم مناسبی بگیرند.
درک سیستم انتقال فشار منفی
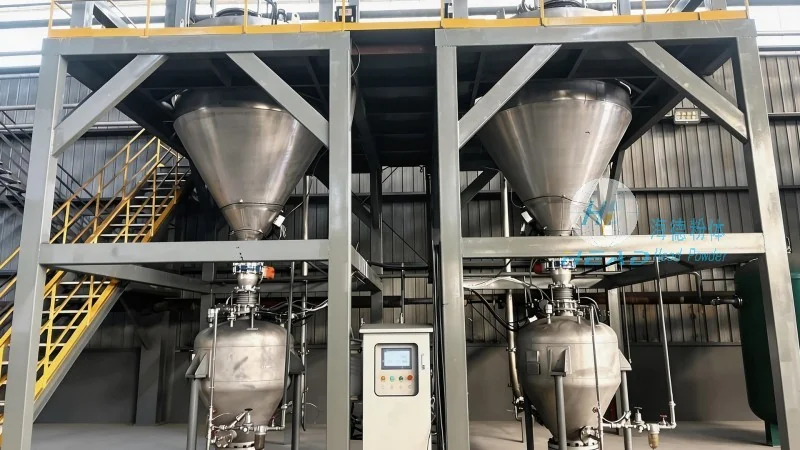
سیستمهای انتقال فشار منفی، با ایجاد محیط فشار کم در ورودی مواد، گچ را به داخل لوله میکشند. این روش اغلب برای کاربردهایی که مواد در برابر فشار بالا حساس هستند یا فاصله انتقال نسبتاً کوتاه است، ترجیح داده میشود. مزیت اصلی سیستمهای فشار منفی، توانایی آنها در مدیریت پودرهای ریز بدون ایجاد خسارت زیاد به تجهیزات است. علاوه بر این، این سیستمها عموماً پیچیدهتر نیستند و نیاز به قطعات کمتری، مانند بادافزارهای فشار بالا، نسبت به سیستمهای فشار مثبت دارند. با این حال، انتقال فشار منفی محدودیتهای خود را دارد. اثر کشش میتواند سرعت انتقال را کم کند و اگر به درستی مدیریت نشود، مصرف انرژی بیشتر و انتشار گرد و غبار بیشتری را به همراه داشته باشد. علاوه بر این، عملکرد سیستم به طور قابل توجهی به سرعت ورودی اولیه مواد و شرایط ورودی کشش بستگی دارد، که این امر آن را برای عملیاتهای حجم بالا یا پیوسته مناسب نمیسازد.
مزایای انتقال فشار منفی
یکی از مزایههای اصلی انتقال فشار منفی، مدیریت ملایم گچ فلزی پختشده است. محیط فشار کم، تخریب ذرات را کاهش میدهد و کیفیت و یکپارچگی مواد را حفظ میکند. این موضوع به ویژه برای کاربردهایی که گچ در محصولات ارزشمند مانند گچ پاشی یا دیوارهای خشک استفاده میشود، که اندازه یکنواخت ذرات ضروری است، اهمیت دارد. مزیت دیگر، کاهش خطر آسیب به تجهیزات است. از آنجا که مواد به داخل سیستم کشیده میشوند و نه که با فشار مجبور شوند عبور کنند، خسارت به لوله و قطعات مرتبط کمتر است. علاوه بر این، سیستمهای فشار منفی اغلب برای نصب و نگهداری کمهزینهتر هستند، زیرا نیازی به پمپهای فشار بالا یا بادافزارها ندارند که ممکن است گران باشند و نیاز به نگهداری مداوم داشته باشند.
معایب انتقال فشار منفی
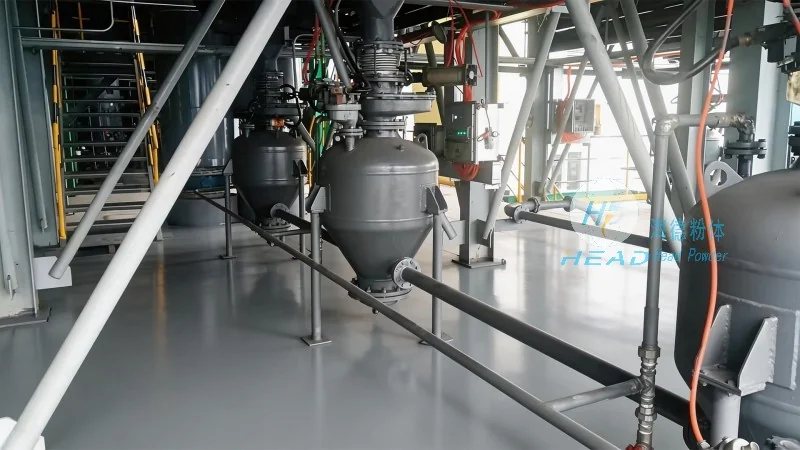
محدودیت اصلی انتقال فشار منفی، ظرفیت انتقال پایین آن است. اثر کشش، مقدار موادی که میتواند در هر زمان حرکت کند را محدود میکند و برای خطوط تولید حجم بالا مناسب نیست. این محدودیت میتواند باعث ایجاد گره در فرآیند تولید و کاهش کارایی کلی شود. علاوه بر این، سیستمهای فشار منفی بیشتر مستعد گرفتگی هستند، بهخصوص وقتی با گچ مرطوب یا چسبناک کار میکنند. سرعت پایین مواد میتواند باعث قرار گرفتن ذرات در لوله شود و نیاز به تمیز کردن و نگهداری مکرر داشته باشد. مشکل دیگر، مصرف انرژی بالاتر نسبت به سیستمهای فشار مثبت است. نیاز به حفظ فشار منفی پایدار در سراسر سیستم، نیازمند عملکرد مداوم فن کشش است که میتواند هزینههای عملیاتی را در طول زمان افزایش دهد.
درک سیستم انتقال فشار مثبت
سیستمهای انتقال فشار مثبت، با استفاده از بادافزار یا کمپرسور فشار بالا، مواد را از طریق لوله میکشند. این روش برای انتقال طولانیمدت یا هنگامی که حجم زیادی از مواد باید حمل شود، ایدهآل است. مزیت اصلی سیستمهای فشار مثبت، ظرفیت و سرعت بالاتر انتقال است که امکان حرکت کارآمد حجم زیادی از گچ فلزی پختشده را فراهم میکند. علاوه بر این، این سیستمها کمتر مستعد گرفتگی هستند، زیرا فشار بالا مواد را به طور مداوم از طریق لوله حرکت میدهد. با این حال، انتقال فشار مثبت مشکلات خاص خود را دارد. محیط فشار بالا میتواند باعث خسارت به تجهیزات شود، بهویژه لوله و شیرها، که منجر به افزایش هزینههای نگهداری و وقفههای احتمالی میشود. علاوه بر این، سیستم نیاز به قطعات پیچیدهتری مانند بادافزارهای فشار بالا و لولههای محکم دارد که نصب و نگهداری آنها گرانتر میتواند باشد.
مزایای انتقال فشار مثبت
یکی از مزایههای مهم انتقال فشار مثبت، ظرفیت بالای انتقال است. توانایی حرکت سریع و کارآمد حجم زیادی از گچ فلزی پختشده، آن را برای محیطهای صنعتی با حجم بالا مناسب میسازد. این کار زمان لازم برای انتقال مواد را کاهش داده و تأخیرهای تولید را کم میکند. مزیت دیگر، کاهش خطر گرفتگی است. فشار بالا اطمینان میدهد که مواد در حال حرکت باقی بمانند و از تجمع ذرات در لوله جلوگیری میکند. این امر منجر به نیاز کمتر به نگهداری و کمتر از وقفه در فرآیند تولید میشود. علاوه بر این، سیستمهای فشار مثبت برای انتقال طولانیمدت ایمنتر هستند، زیرا فشار بالا میتواند مقاومت لولههای طولانی یا ارتفاعات بالا را بدون کاهش قابل توجه جریان مواد برطرف کند.
معایب انتقال فشار مثبت
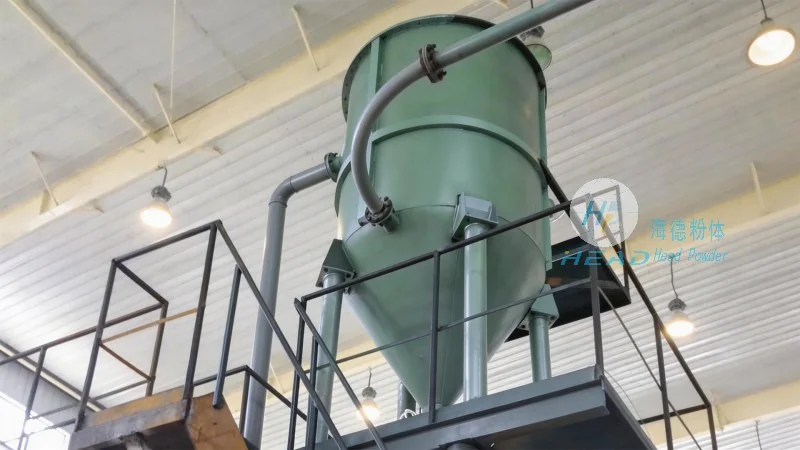
محدودیت اصلی انتقال فشار مثبت، هزینه تجهیزات بالاتر است. نیاز به بادافزارهای فشار بالا، لولههای محکم و شیرهای تخصصی، سرمایهگذاری اولیه سیستم را افزایش میدهد. این موضوع میتواند مانع قابل توجهی برای عملیاتهای کوچک یا کسانی باشد که بودجه محدودی دارند. مشکل دیگر، خسارت بیشتر به تجهیزات است. فشار بالا و جریان مداوم میتواند تخریب سریعتر لوله و قطعات مرتبط را بیاند، که منجر به تعویض مکرر و هزینههای نگهداری بالاتر میشود. علاوه بر این، سیستمهای فشار مثبت مستعد تخریب مواد بیشتر هستند، بهویژه اگر گچ در برابر فشار بالا یا دما حساس باشد. سرعت بالای مواد میتواند باعث کاهش کیفیت محصول نهایی شود. در نهایت، سیستم نیاز به انرژی بیشتری برای عملکرد نسبت به سیستمهای فشار منفی دارد، زیرا بادافزار فشار بالا برای حفظ فشار در سراسر لوله، مصرف انرژی بیشتری دارد.
ملاحظات کلیدی برای انتخاب سیستم انتقال
هنگام انتخاب بین انتقال فشار منفی و فشار مثبت برای گچ فلزی پختشده، باید چندین عامل را در نظر گرفت. اولین عامل، ویژگیهای مواد مانند اندازه ذرات، میزان رطوبت و چگالی هستند. گچ پودری یا گچ حساس به رطوبت ممکن است از سیستمهای فشار منفی به دلیل مدیریت ملایم آنها بهرهمند شوند. در مقابل، مواد بزرگتر یا سایشیتر ممکن است نیاز به سیستمهای فشار مثبت برای انتقال کارآمد داشته باشند. دومین عامل، فاصله انتقال و حجم است. فاصله کوتاه و حجم کم ممکن است برای سیستمهای فشار منفی مناسبتر باشد، در حالی که فاصله طولانی و حجم بالا برای سیستمهای فشار مثبت مناسبتر هستند. سومین عامل، محیط عملیاتی است، از جمله فضای موجود و بودجه. سیستمهای فشار منفی عموماً از نظر فضا و هزینه کارآمدتر هستند و برای عملیاتهای کوچک یا فضاهای نصب محدود مناسبترند. سیستمهای فشار مثبت، هرچند گرانتر هستند، اما برای عملیاتهای بزرگتر، انعطافپذیری و قابلیت اطمینان بیشتری ارائه میدهند.
نتیجهگیری
هر دو سیستم انتقال فشار منفی و فشار مثبت، هنگام استفاده برای گچ فلزی پختشده، مزایا و معایب خود را دارند. انتخاب بین آنها بستگی به نیازهای خاص عملیات دارد، از جمله ویژگیهای مواد، فاصله انتقال و محدودیتهای بودجه. سیستمهای فشار منفی برای کاربردهایی که نیاز به مدیریت ملایم و هزینه اولیه کمتر دارند مناسب هستند، در حالی که سیستمهای فشار مثبت برای انتقال حجم بالا و طولانیمدت با کارایی عملیاتی بالاتر ایدهآل هستند. با ارزیابی دقیق این عوامل، صنایع میتوانند سیستم انتقال مناسبی را انتخاب کنند تا انتقال کارآمد و قابل اعتماد گچ فلزی پختشده را تضمین کنند و در نهایت فرآیندهای تولید کلی خود را بهبود بخشند.
 شرکت مهندسی هایده پودر شاندونگ
 156-6277-7102(مدیر ژانگ)
 0531-83386006
 منطقه ژانگکیو، شهر جینان، استان شاندونگ، چین
تلفن
ویچتمشاوره
بالا